Welke rol speelt laswerk bij industriële leidingbouw?
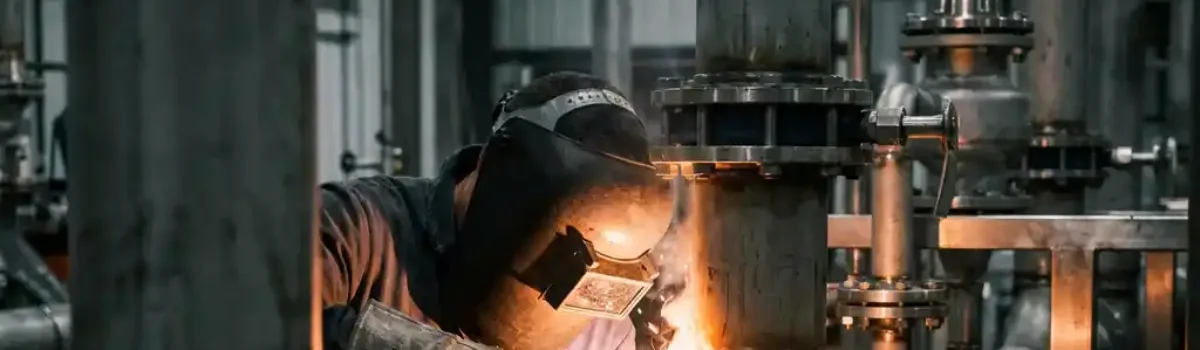
Laswerk speelt een centrale rol bij industriële leidingbouw. Het vormt de meest toegepaste methode om leidingsegmenten, flenzen, bochten en appendages permanent en drukbestendig met elkaar te verbinden. Zonder goed uitgevoerd laswerk is het onmogelijk om betrouwbare leidingsystemen te bouwen die voldoen aan de eisen van de procesindustrie. In dit artikel beantwoorden we de meest gestelde vragen over laswerk in de leidingbouw, van lastechnieken en materiaalkeuze tot normen en levensduur.
Welke lastechnieken worden gebruikt bij industriële leidingbouw?
Bij industriële leidingbouw worden meerdere lastechnieken toegepast, afhankelijk van het materiaal, de wanddikte, de positie en de vereiste laskwaliteit. De meest gebruikte technieken zijn TIG-lassen (GTAW), MIG/MAG-lassen (GMAW), elektrisch booglassen (SMAW) en orbitaal lassen. Elke techniek heeft specifieke toepassingen en voordelen binnen de leidingbouw.
- TIG-lassen levert een hoge laskwaliteit en is bij uitstek geschikt voor dunwandige leidingen, RVS en materialen waarbij een gladde binnenlas belangrijk is, zoals in de voedingsmiddelen- en farmaceutische industrie.
- MIG/MAG-lassen is productiever en wordt veel ingezet voor dikkere wanden en koolstofstalen leidingen in constructieve toepassingen.
- Elektrisch booglassen is flexibel inzetbaar, ook op moeilijk bereikbare plaatsen, en wordt vaak gebruikt bij montagewerk in het veld.
- Orbitaal lassen is een geautomatiseerde TIG-techniek die zorgt voor consistente, reproduceerbare lassen rondom een pijp, met name waardevol bij hygiënische systemen of seriewerk.
De keuze voor een lastechniek hangt altijd af van de combinatie van materiaaleigenschappen, de positie van de las, de vereiste nauwkeurigheid en de geldende normen voor het betreffende systeem.
Wanneer is lassen de beste verbindingsmethode voor leidingen?
Lassen is de beste verbindingsmethode voor leidingen wanneer een permanente, drukdichte en lekvrije verbinding vereist is. Dit geldt met name bij hoge drukken, hoge temperaturen, agressieve media of situaties waarbij flenzen of koppelstukken een te groot risico op lekkage vormen. Lasverbindingen bieden hogere sterkte en minder onderhoudsgevoeligheid dan demontabele verbindingen.
In de procesindustrie kiest men voor lasverbindingen bij:
- Systemen met hoge bedrijfsdruk of temperatuurwisselingen
- Transport van agressieve, gevaarlijke of steriel te houden media
- Leidingen waarbij lekkage onaanvaardbare gevolgen heeft voor veiligheid of productie
- Toepassingen waarbij minimale stromingsweerstand belangrijk is, omdat een las een gladder inwendig oppervlak geeft dan een flensverbinding
Flenzen en koppelstukken blijven nuttig op plaatsen waar demontage voor onderhoud of vervanging noodzakelijk is. In de praktijk combineren leidingsystemen beide methoden, waarbij lasverbindingen de norm zijn en flenzen strategisch worden geplaatst.
Welke materialen kunnen worden gelast in de leidingbouw?
In de industriële leidingbouw kunnen diverse materialen worden gelast, elk met eigen laseigenschappen en vereisten. De meest voorkomende materialen zijn koolstofstaal, roestvast staal (RVS), aluminium, Duplex en Super Duplex roestvast staal. Elk materiaal vraagt om specifieke kennis van lasparameters, toevoegmateriaal en nabehandeling.
- Koolstofstaal is goed lasbaar en breed toepasbaar in industriële leidingsystemen voor water, stoom en niet-agressieve media.
- RVS (austenitisch) vereist zorgvuldige warmtebeheersing om aanloopkleuren, corrosiegevoeligheid en vervorming te beperken. TIG-lassen met beschermgas aan de binnenzijde (backing gas) is standaard.
- Aluminium heeft een hoge warmtegeleiding en vraagt om specifieke lasparameters en toevoegmaterialen om porositeit te voorkomen.
- Duplex en Super Duplex zijn tweefasige legeringen die bijzonder corrosiebestendig zijn, maar waarbij de lasparameters nauw moeten worden bewaakt om de metallurgische balans te behouden.
De materiaalkeuze voor een leidingsysteem bepaalt mede welke lastechnieken, lastoevoegmaterialen en kwalificaties vereist zijn. Bij bijzondere materialen zoals Duplex of Super Duplex is gespecialiseerde kennis van de lasser en nauwkeurige procesbeheersing onmisbaar voor een betrouwbaar eindresultaat.
Welke normen en kwalificaties gelden voor industrieel laswerk?
Industrieel laswerk voor leidingsystemen moet voldoen aan internationale normen die de kwaliteit, veiligheid en traceerbaarheid van lasverbindingen borgen. De belangrijkste normenkaders zijn EN 13480 (metalen industriële leidingen), ASME B31.3 (procesindustrie) en de PED-richtlijn (Pressure Equipment Directive). Lassers en lasprocedures moeten hiervoor gekwalificeerd zijn.
Kwalificatie van lassers en lasprocedures
Lassers die werken aan drukhoudende leidingsystemen moeten beschikken over een geldige lasserskwalificatie conform EN 9606 (voor staal) of de equivalente ASME-standaard. Naast de lasser moet ook de lasprocedure zelf worden gekwalificeerd via een WPS (Welding Procedure Specification) en een bijbehorende WPQR (Welding Procedure Qualification Record). Hiermee wordt aangetoond dat de procedure leidt tot lassen die voldoen aan de gestelde mechanische en metallurgische eisen.
Inspectie en documentatie
Na het lassen worden verbindingen gecontroleerd via niet-destructief onderzoek (NDO), zoals visuele inspectie, röntgenonderzoek (RT), ultrasonisch onderzoek (UT) of penetrantonderzoek (PT). Welk type en welk percentage controles vereist is, hangt af van de toepassingsnorm en de drukklasse van het systeem. Alle resultaten worden gedocumenteerd en vormen onderdeel van het kwaliteitsdossier van het leidingsysteem.
Hoe beïnvloedt laswerk de levensduur van een leidingsysteem?
De kwaliteit van laswerk heeft direct invloed op de levensduur van een leidingsysteem. Goed uitgevoerde lasverbindingen, met de juiste techniek, het juiste toevoegmateriaal en correcte procesbeheersing, gaan mee met de levensduur van het basismateriaal en vereisen minimaal onderhoud. Slechte laskwaliteit leidt tot vroegtijdig falen door corrosie, scheuren of lekkage.
Factoren die de levensduur via het laswerk beïnvloeden:
- Warmte-inbreng: Te hoge of te lage warmte-inbreng kan de metallurgische eigenschappen van het materiaal negatief beïnvloeden, wat leidt tot verminderde corrosieweerstand of mechanische zwakte.
- Lasfouten: Poreusheid, onvolledige inbranding of ondersneiding zijn defecten die beginpunten vormen voor scheuren en corrosie onder bedrijfsomstandigheden.
- Nabehandeling: Bij RVS en Duplex is passiveren of beitsen na het lassen belangrijk om de corrosiebescherming van de las te herstellen.
- Spanningsverdelingen: Restspanningen na het lassen kunnen bij cyclische belasting leiden tot vermoeiingsscheuren. Spanningsarmgloeien kan dit risico verminderen.
Een leidingsysteem dat correct is gelast en geïnspecteerd, presteert betrouwbaar over de volledige ontwerplevensduur. Dit vermindert stilstandtijd, onderhoudskosten en het risico op ongeplande reparaties.
Wat is het verschil tussen fabricage- en montagelassen bij leidingbouw?
Het verschil tussen fabricagelassen en montagelassen zit in de locatie en omstandigheden waaronder het laswerk plaatsvindt. Fabricagelassen gebeuren in een werkplaats of prefabricagehal onder gecontroleerde omstandigheden. Montagelassen vinden plaats op de bouwplaats of in de installatie zelf, vaak in beperkte ruimtes en wisselende omstandigheden.
Fabricagelassen in de werkplaats
In de werkplaats kunnen lassers werken in de meest gunstige lasposities, met optimale verlichting, klimaatbeheersing en de juiste hulpmiddelen. Prefabricage van leidingspools, manchetten en onderdelen in de werkplaats levert hogere laskwaliteit, betere reproduceerbaarheid en efficiëntere productie op. Bovendien is de inspectie en documentatie eenvoudiger te organiseren.
Montagelassen op locatie
Montagelassen vraagt meer van de lasser omdat de positie van de las vaak niet ideaal is, de ruimte beperkt kan zijn en omgevingsfactoren zoals wind, vocht of temperatuur invloed hebben op het lasproces. Goede voorbereiding, de juiste materiaalkeuze voor veldomstandigheden en ervaren lassers zijn hier bepalend voor de kwaliteit. In de praktijk streeft men ernaar zoveel mogelijk laswerk naar de werkplaats te verplaatsen en alleen de noodzakelijke verbindingen op locatie te lassen.
Hoe Delta North helpt met laswerk in de leidingbouw
Bij Delta North combineren we uitgebreide kennis van lastechnieken, materialen en normen met praktische ervaring in zowel fabricage als montage. Of het nu gaat om een nieuw leidingsysteem, een uitbreiding of een reparatie, we bieden een volledig traject aan, van engineering en prefabricage tot montage en oplevering.
Wat je bij ons kunt verwachten:
- Gekwalificeerde lassers met geldige certificeringen voor uiteenlopende materialen en normen
- Laswerk op koolstofstaal, RVS, aluminium, Duplex en Super Duplex
- Prefabricage in onze werkplaats voor hogere kwaliteit en kortere montagetijd op locatie
- Volledige documentatie, inclusief WPS, WPQR en NDO-rapporten
- Begeleiding van kleine reparaties tot omvangrijke nieuwbouw- en renovatieprojecten
Wil je weten wat we voor jouw project kunnen betekenen? Bekijk onze leidingbouwdiensten of neem direct contact op met Delta North. We denken graag met je mee over de beste aanpak voor jouw leidingsysteem. Meer over wie we zijn en wat we doen vind je op delta-north.nl.

